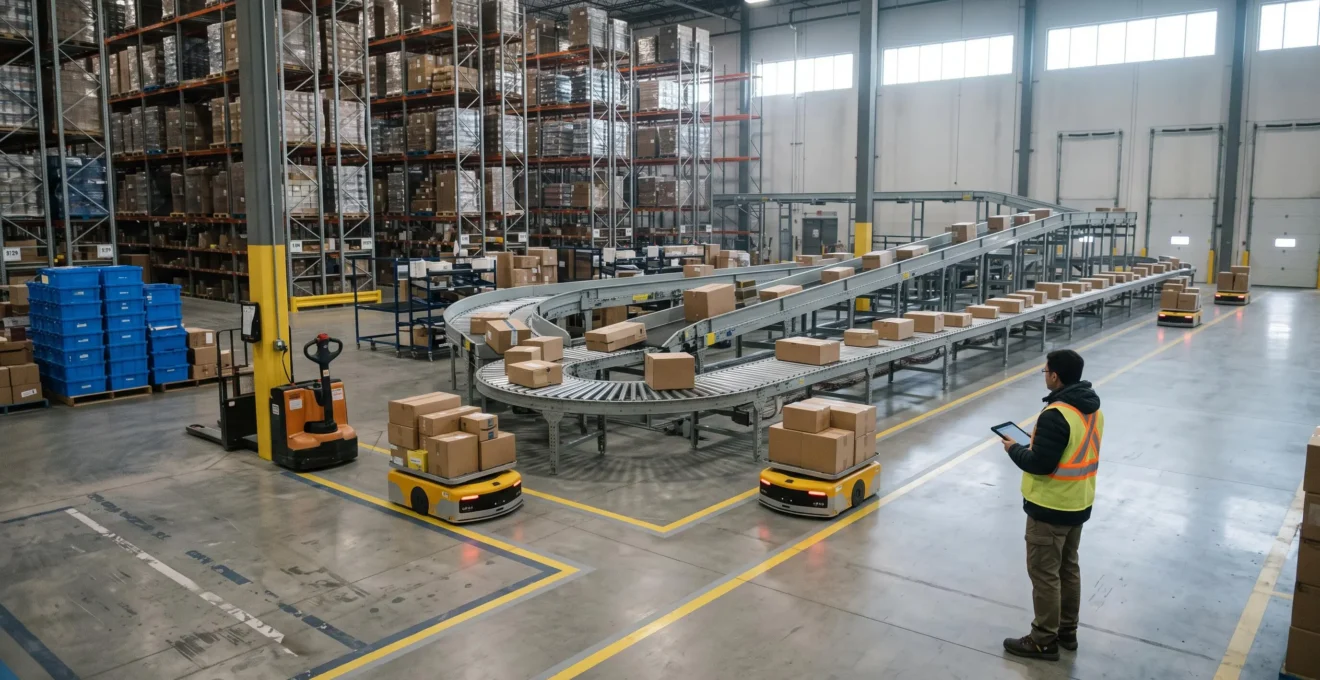
L’automatisation transforme les secteurs manufacturiers et logistiques canadiens en confiant certaines opérations répétitives aux machines, en reliant les équipements aux systèmes informatiques et en rendant les flux de production plus mesurables. Ses effets dépassent la réduction du travail manuel : elle modifie l’organisation des ateliers, la circulation des marchandises, les compétences nécessaires et les stratégies de maintenance.
Cette transformation reste toutefois inégale. Selon les données de l’Enquête sur les technologies de pointe de 2022, 8,4 % des entreprises manufacturières canadiennes avaient adopté des technologies robotiques en 2022, contre 0,9 % dans le transport et l’entreposage. Ces taux concernent la robotique au sens de l’enquête, et non toutes les formes d’automatisation. Ils ne décrivent pas directement le niveau d’équipement en 2026.
Pour une entreprise canadienne, la véritable question n’est donc pas combien de tâches peuvent être robotisées, mais lesquelles méritent de l’être. Une automatisation bien ciblée améliore potentiellement la régularité et la continuité des opérations. Une installation mal intégrée peut, au contraire, déplacer les ralentissements, accroître les coûts fixes et compliquer les interventions techniques.
Automatisation au Canada : les points essentiels
- Les tâches répétitives, prévisibles et suffisamment volumineuses constituent généralement les premières candidates à l’automatisation.
- Les gains dépendent de l’ensemble du flux industriel ou logistique, et non de la vitesse d’un robot isolé.
- La préparation des processus, la formation et la maintenance conditionnent la continuité des opérations automatisées.
- Pourquoi les entrepôts automatisent-ils certaines tâches avant les autres ?
- Comment repérer les opérations manufacturières qui se prêtent réellement à l’automatisation ?
- Automatisation partielle ou ligne intégrée : quel choix convient à une PME industrielle ?
- Le risque d’automatiser une étape sans corriger les autres ralentissements de production
- Quand automatiser un processus pour limiter les interruptions de production ?
- Comment préparer un atelier avant l’installation d’un nouveau système automatisé ?
- Tableau de bord ou analyse détaillée : lequel utiliser pour expliquer une baisse de performance ?
- Comment organiser la maintenance de systèmes robotisés pour limiter les arrêts de production ?
Pourquoi les entrepôts automatisent-ils certaines tâches avant les autres ?
Les entrepôts privilégient généralement les tâches répétitives, à volume élevé et présentant peu de variations, car leur automatisation est techniquement plus simple à maîtriser et leurs résultats plus faciles à prévoir. Le transport interne, le tri ou la palettisation offrent ainsi des conditions souvent plus favorables que la manipulation de produits très diversifiés ou les opérations nécessitant des décisions complexes.
Deux catégories d’automatisation doivent être distinguées. L’automatisation des flux concerne le déplacement des marchandises : convoyeurs, systèmes de tri et robots mobiles autonomes, souvent désignés par le sigle AMR. L’automatisation des gestes concerne plutôt la saisie, l’orientation, l’emballage ou la préparation physique des produits.
Un convoyeur peut transporter des colis standardisés entre deux zones sans devoir reconnaître précisément leur contenu. Un robot de préparation de commandes doit, au contraire, gérer les différences de dimensions, de poids, de rigidité et de positionnement. Cette variabilité complique la préhension et peut imposer des capteurs ou des systèmes de vision supplémentaires.
Dans les régions logistiques comme le Grand Toronto ou Montréal, où les besoins de personnel peuvent fluctuer selon les périodes commerciales, l’automatisation des déplacements présente un intérêt opérationnel particulier. Cela ne démontre toutefois pas que ces régions automatisent effectivement davantage les flux que la préparation des commandes : les statistiques disponibles dans les sources considérées ne permettent pas cette comparaison.
0,9 %
Proportion des entreprises canadiennes du transport et de l’entreposage ayant adopté des technologies robotiques en 2022, selon le périmètre de l’Enquête sur les technologies de pointe. Cet indicateur ne mesure pas l’adoption des convoyeurs ou de l’automatisation logistique au sens large.
Analyse de Statistique Canada sur l’adoption des technologies robotiques
La saisonnalité intervient également dans le choix des équipements. Une installation dimensionnée pour les volumes maximaux peut rester sous-utilisée pendant les périodes creuses. À l’inverse, un système rigide peut devenir un ralentissement lorsqu’un assortiment de produits change fortement.
Le risque d’automatisation cosmétique mérite enfin une attention particulière. Installer un robot visible dans une zone de déchargement peut donner une impression de modernisation sans améliorer le délai de traitement global si les retours, le contrôle qualité ou l’expédition restent saturés.
Cette première sélection doit ensuite être confrontée à la réalité des volumes, aux contraintes techniques et à la performance de l’ensemble du processus.
Comment repérer les opérations manufacturières qui se prêtent réellement à l’automatisation ?
Une opération manufacturière se prête particulièrement à l’automatisation lorsque son geste est répétitif, que les produits restent suffisamment stables et que le volume traité justifie l’investissement. L’évaluation doit également vérifier son influence sur le flux global. Une tâche coûteuse en main-d’œuvre n’est pas nécessairement une bonne candidate si sa variabilité exige une solution robotique disproportionnée.
Une première grille de diagnostic repose sur trois critères complémentaires :
- Répétitivité : les gestes, positions et séquences sont-ils suffisamment similaires d’un cycle à l’autre ?
- Stabilité : les dimensions, tolérances, matières et conditions de présentation des produits sont-elles maîtrisées ?
- Volume : la quantité produite par référence permet-elle d’utiliser régulièrement l’équipement sans multiplication excessive des changements de série ?
Un poste peut satisfaire deux critères et échouer sur le troisième. Par exemple, une opération de soudage répétitive sur des pièces dont le positionnement varie fortement nécessitera éventuellement un dispositif de fixation plus précis ou un système de reconnaissance supplémentaire. L’automatisation devient alors plus complexe que ne le suggère la simple répétition du geste.
La Banque de développement du Canada insiste sur l’importance de l’analyse, de la standardisation et de l’optimisation des processus avant leur robotisation. Ses recommandations pour préparer un projet d’automatisation rappellent notamment que les variations de positionnement des pièces peuvent perturber les opérations robotisées.
Le diagnostic doit ensuite porter sur les contraintes réelles de la ligne. Trois mesures sont particulièrement utiles : le temps de cycle par poste, les rebuts par opération et les délais d’attente entre les postes. Une cartographie de ces indicateurs permet de vérifier si la tâche pressentie constitue effectivement un obstacle à la performance.
Le coût salarial ne suffit pas à établir la priorité. Une opération exigeant une dextérité fine peut mobiliser du personnel expérimenté sans être économiquement automatisable dans les conditions actuelles de l’atelier.
Avant un investissement important, une cellule pilote sur une référence stable permet de tester les hypothèses. Il convient d’y observer la disponibilité réelle, la qualité des produits, les changements de cadence et les interventions humaines nécessaires. Ces résultats constituent des éléments de décision, sans garantir qu’une généralisation reproduira exactement les performances du pilote.
Une fois les opérations candidates identifiées, reste à déterminer l’étendue de l’investissement : automatiser un seul poste ou intégrer plusieurs étapes dans une ligne coordonnée.
Automatisation partielle ou ligne intégrée : quel choix convient à une PME industrielle ?
Une PME industrielle privilégiera souvent une automatisation partielle lorsque ses produits changent fréquemment, que ses capitaux sont limités ou que ses compétences internes de maintenance restent modestes. Une ligne intégrée devient plus pertinente lorsque les volumes sont élevés et réguliers, les processus standardisés et l’organisation capable d’entretenir une installation complexe. Le choix doit reposer sur les coûts et contraintes du cycle de vie complet.
La différence entre ces deux approches tient autant à leur architecture qu’à leur flexibilité. Une cellule robotisée indépendante peut être installée sur une opération ciblée. Une ligne intégrée coordonne plusieurs équipements et systèmes de contrôle, avec davantage d’interdépendances entre les postes.
Le tableau suivant présente les principaux critères d’arbitrage, sans établir de supériorité universelle.
| Critère | Automatisation partielle | Ligne intégrée |
|---|---|---|
| Variabilité des produits | Adaptée à une automatisation ciblée et évolutive | Plus favorable aux flux standardisés |
| Investissement initial | Possibilité de financer plusieurs étapes successives | Engagement généralement plus important |
| Maintenance | Complexité concentrée sur quelques équipements | Coordination technique de plusieurs systèmes |
| Évolution du marché | Réaffectation ou adaptation potentiellement plus simple | Modification pouvant nécessiter une nouvelle intégration |
| Performance globale | Risque de déséquilibre avec les postes manuels | Flux potentiellement mieux synchronisé si correctement dimensionné |
Le coût réel d’une ligne intégrée ne se limite pas au prix des machines. Il faut considérer l’interface avec les systèmes existants, les logiciels, les contrats de support, la formation, les pièces de rechange et les interventions spécialisées. La disponibilité effective de ces ressources au Canada doit être vérifiée auprès des fournisseurs.
Le déploiement modulaire peut aussi faciliter la transformation des postes de travail. Les opérateurs apprennent progressivement à superviser les machines et à réaliser des contrôles de premier niveau. L’entreprise peut ajuster son organisation au fil des installations plutôt que de modifier simultanément l’ensemble de la production.
Cette souplesse comporte une limite : une cellule robotisée plus rapide peut alimenter un poste incapable d’absorber sa production. Une simulation des temps de cycle et des capacités en aval permet d’identifier ce risque avant l’achat.
L’étendue de l’automatisation ne doit donc jamais être décidée indépendamment du fonctionnement complet de la ligne, faute de quoi les gains locaux risquent de ne pas se traduire en résultats globaux.
Le risque d’automatiser une étape sans corriger les autres ralentissements de production
Automatiser une étape sans corriger les autres ralentissements peut déplacer le goulot d’étranglement plutôt que l’éliminer. Si un équipement produit plus vite que le poste suivant, les stocks intermédiaires augmentent sans accélérer nécessairement les livraisons. L’évaluation doit donc porter sur le débit global, les délais et la qualité du flux, et non sur la seule cadence de la machine installée.
Ce phénomène correspond à la logique de la théorie des contraintes : la capacité effective d’un système dépend de ses opérations limitantes. Améliorer une ressource qui ne constitue plus la contrainte principale peut produire peu de bénéfices supplémentaires.
Cas pédagogique : une cellule rapide, un emballage saturé
Dans un scénario hypothétique, une usine possède une cellule d’assemblage produisant 80 unités par heure, suivie d’un emballage capable d’en traiter 60. Un robot porte la capacité d’assemblage à 120 unités par heure, mais le poste d’emballage demeure limité à 60.
À conditions inchangées, le débit de sortie reste plafonné à 60 unités par heure. Si la production en amont continue, les produits en attente s’accumulent. Ces nombres illustratifs ne représentent pas des résultats observés dans une entreprise canadienne.
Les contraintes peuvent également se trouver en amont. Une alimentation irrégulière en matières premières, une mauvaise planification des ordres de fabrication ou des contrôles qualité trop espacés peuvent empêcher le système automatisé d’atteindre son utilisation prévue.
Le déséquilibre peut affecter la qualité. Des pièces sensibles aux conditions d’attente peuvent nécessiter davantage de reprises. L’accumulation d’encours peut aussi multiplier les manutentions et les risques d’erreur, même lorsque la machine robotisée fonctionne correctement.
La BDC souligne que les écarts de capacité entre postes peuvent engendrer des attentes et de la surproduction. Ce constat opérationnel invite à comparer les processus dans leur ensemble plutôt qu’à rechercher exclusivement des gains de vitesse localisés.
Après la mise en service, le contrôle doit combiner plusieurs mesures : temps total entre lancement et sortie, volumes réellement livrés, encours, qualité et taux d’utilisation de chaque poste. La comparaison avant-après doit tenir compte des changements de produits ou de demandes afin de ne pas attribuer à la machine des variations externes.
Le même raisonnement s’applique aux interruptions de production : remplacer une activité manuelle par une machine n’améliore la continuité que si les nouvelles sources de panne restent maîtrisées.
Quand automatiser un processus pour limiter les interruptions de production ?
L’automatisation devient pertinente pour limiter les interruptions lorsqu’un processus subit des arrêts répétitifs, clairement identifiés et difficilement résolus par une meilleure organisation ou par la formation. Elle peut réduire certaines dépendances aux interventions humaines, mais elle introduit aussi des risques techniques. La décision doit comparer la fréquence, la durée et les conséquences des arrêts actuels à ceux du système envisagé.
Il convient de distinguer deux objectifs. Automatiser pour augmenter la productivité vise principalement la cadence, le débit ou le coût unitaire. Automatiser pour sécuriser la continuité cherche plutôt à stabiliser les opérations et à réduire les interruptions imprévues.
Dans certaines installations canadiennes, plusieurs situations peuvent justifier une analyse approfondie :
- Des postes nécessitant des compétences difficiles à remplacer lorsque certains opérateurs sont absents.
- Des tâches pénibles ou contraignantes dont la réalisation manuelle perturbe régulièrement l’organisation.
- Des manipulations répétées susceptibles de provoquer des erreurs ou des interruptions de fonctionnement.
- Une forte dépendance à quelques employés détenant seuls des connaissances opérationnelles essentielles.
Ces circonstances ne suffisent pas à démontrer qu’un robot constitue la meilleure solution. Une standardisation des méthodes, une formation croisée ou une réorganisation des effectifs peuvent parfois corriger le problème avec moins de complexité technique.
L’automatisation crée en effet ses propres dépendances : capteurs, logiciels de contrôle, alimentation électrique, pièces mécaniques et assistance spécialisée. Une panne unique sur une installation entièrement intégrée peut immobiliser plusieurs opérations auparavant indépendantes.
La disponibilité des composants et du support technique sur le territoire canadien constitue donc un critère de sélection. Les entreprises doivent obtenir des engagements précis sur les conditions d’assistance et identifier les pièces susceptibles d’exiger un approvisionnement international, sans supposer l’existence d’un délai de livraison uniforme.
Une analyse utile consiste à examiner plusieurs mois d’historique des arrêts, en distinguant les causes humaines, organisationnelles, matérielles et techniques. Elle permet de déterminer si l’automatisation cible un problème réellement récurrent ou simplement un incident ponctuel.
Lorsque les causes sont établies et l’investissement justifié, la préparation de l’atelier devient la prochaine condition déterminante pour éviter que l’installation elle-même ne perturbe durablement l’activité.
Comment préparer un atelier avant l’installation d’un nouveau système automatisé ?
Préparer un atelier à l’automatisation exige de vérifier simultanément les infrastructures physiques, la sécurité, la qualité des données et les compétences humaines. Avant l’installation, l’entreprise doit connaître les contraintes du bâtiment, stabiliser les processus concernés, désigner les responsables du système et enregistrer les performances initiales. Cette préparation réduit les risques d’intégration et facilite l’évaluation des résultats après démarrage.
La première étape porte sur l’environnement matériel. La planéité et la capacité de charge du sol doivent correspondre aux exigences des équipements. Les alimentations électriques et pneumatiques doivent être dimensionnées pour les besoins prévus. Les zones de circulation doivent être analysées en tenant compte des opérateurs, des chariots et des interventions de maintenance.
La sécurité exige une étude spécifique des dangers. Le Centre canadien d’hygiène et de sécurité au travail rappelle, dans sa fiche sur les robots et robots collaboratifs, que l’évaluation doit couvrir l’intégration, l’exploitation et la maintenance des systèmes robotisés.
Selon les risques de l’installation, les mesures peuvent comprendre des protecteurs, des dispositifs d’arrêt, des distances de séparation et des procédures de maîtrise des énergies dangereuses. Les exigences réglementaires et techniques applicables doivent être vérifiées selon la province, l’équipement et les conditions réelles de travail.
La préparation numérique est tout aussi importante. Un robot alimenté par des références produits erronées ou des ordres de fabrication incohérents risque de reproduire les erreurs plus rapidement. Les données de stock, les emplacements, les nomenclatures et les interfaces avec les systèmes de gestion doivent être contrôlés avant la connexion des équipements.
Checklist de préparation avant l’installation
- Cartographier le processus retenu et ses contraintes ; produire un schéma des flux, des postes et des capacités.
- Faire vérifier les infrastructures et les conditions de sécurité ; constituer une fiche de conformité et une liste des adaptations nécessaires.
- Contrôler les données utilisées par les équipements ; établir un relevé des anomalies corrigées et des interfaces testées.
- Désigner les opérateurs, référents et intervenants de maintenance ; formaliser une matrice des responsabilités et un plan de formation.
- Mesurer les cadences, arrêts, rebuts et délais avant installation ; conserver un tableau de référence daté pour les comparaisons futures.
La préparation humaine nécessite une attention particulière. Les opérateurs doivent comprendre les nouveaux gestes de supervision, les limites d’intervention et les procédures d’alerte. Un référent interne capable de réaliser les contrôles autorisés et de communiquer les informations techniques au fournisseur réduit la dépendance aux interventions externes.
Enfin, documenter l’état initial permet de distinguer les gains réels des variations normales de production. Sans référence antérieure, une cadence plus élevée ne suffit pas à prouver une amélioration de la disponibilité, de la qualité ou des délais.
Cette base documentaire devient ensuite indispensable pour suivre les performances et expliquer les éventuelles dégradations observées après le déploiement.
Tableau de bord ou analyse détaillée : lequel utiliser pour expliquer une baisse de performance ?
Le tableau de bord sert principalement à détecter une baisse de performance, tandis que l’analyse détaillée permet d’en rechercher les causes. Le premier signale qu’un indicateur s’éloigne de sa cible ou de son historique. La seconde examine les variations par équipement, produit, équipe, période ou cause d’arrêt. Les deux outils sont complémentaires, mais ne répondent pas à la même question.
Dans un environnement automatisé, le tableau de bord rassemble des indicateurs tels que le débit, la disponibilité des machines, les temps d’arrêt et la proportion de pièces conformes. Il facilite le repérage d’une dérive sans nécessairement en expliquer l’origine.
Une démarche de diagnostic commence par l’indicateur global concerné. Pour un équipement, la baisse peut être décomposée en disponibilité, performance de cadence et qualité. Ces composantes correspondent notamment à la logique du taux de rendement global, sous réserve de définitions et de méthodes de calcul cohérentes.
Le diagnostic descend ensuite au niveau où une explication devient testable. Une diminution du rendement peut être associée à un arrêt récurrent, à des changements de série plus nombreux, à un nouveau produit ou à une variation de matière première.
Il faut éviter de conclure trop rapidement que le robot est responsable. Une baisse de cadence observée après son installation peut provenir d’une référence plus complexe ou d’une modification des conditions d’approvisionnement. Les résultats doivent être comparés dans des conditions aussi homogènes que possible.
Le contexte temporel fournit également des indices. Une dégradation progressive invite à examiner l’usure, les dérèglements ou l’évolution du processus. Une rupture brutale oriente davantage vers un événement identifiable : incident matériel, changement de programmation ou modification opérationnelle. Ces profils guident l’enquête, sans démontrer automatiquement la cause.
Dans les activités soumises à une forte saisonnalité, comparer uniquement deux semaines consécutives peut être trompeur. Une référence à la même période de l’année précédente peut aider, à condition de vérifier les changements intervenus entre les périodes.
La BDC présente les technologies connectées comme des moyens de recueillir des données industrielles et de mieux suivre les opérations. Son article consacré à l’industrie 4.0 souligne aussi l’intérêt de cartographier les flux d’information et de déployer progressivement les technologies.
Un tableau de bord fiable dépend finalement de données correctement définies, horodatées et contextualisées. Il doit permettre d’identifier les périodes à examiner, tandis que les journaux d’événements et les observations de terrain servent à établir les explications.
Cette méthode prend toute sa valeur lorsque les données de maintenance sont suffisamment précises pour relier les pertes de performance aux incidents techniques et aux interventions réalisées.
À retenir avant d’organiser la maintenance robotique
- La disponibilité opérationnelle dépend autant de l’organisation des interventions que de la fiabilité initiale des équipements.
- Les pièces critiques et les compétences nécessaires doivent être identifiées avant qu’une panne ne survienne.
- Un historique documenté des incidents permet de hiérarchiser les actions préventives et d’évaluer leur efficacité.
Comment organiser la maintenance de systèmes robotisés pour limiter les arrêts de production ?
La maintenance des systèmes robotisés doit combiner inspections régulières, interventions préventives planifiées, gestion des pièces critiques et enregistrement des incidents. Les tâches sont réparties selon les compétences et autorisations requises, depuis les vérifications de routine jusqu’aux réparations spécialisées. L’objectif est de détecter les dégradations avant la panne, tout en programmant les interventions lorsque leur impact sur la production est le plus faible.
Une organisation efficace distingue plusieurs niveaux de responsabilité. Les opérateurs formés peuvent réaliser des vérifications visuelles ou des contrôles simples prévus par les procédures. Les techniciens de maintenance prennent en charge les opérations préventives et les diagnostics relevant de leur habilitation. Les interventions complexes, les modifications de programmation critiques ou certains travaux de sécurité peuvent nécessiter le fabricant ou un spécialiste qualifié.
La sécurité reste prioritaire sur la continuité de production. Une inspection ou une réparation impliquant l’accès à une zone dangereuse exige des procédures adaptées, notamment pour maîtriser les énergies électriques, mécaniques, hydrauliques ou pneumatiques. Une opération ne doit pas être simplifiée au seul motif qu’elle est qualifiée de maintenance courante.
Le calendrier préventif doit tenir compte des recommandations du fabricant, des conditions d’utilisation et des fenêtres d’arrêt naturelles. Les changements de série et les périodes de moindre activité peuvent être utiles pour planifier des interventions, lorsque leur durée et les conditions de sécurité le permettent.
La gestion des pièces de rechange constitue une autre priorité. Les courroies, ventouses, batteries, capteurs et autres composants soumis à l’usure doivent être inventoriés selon leur criticité, leur durée de vie attendue et leurs conditions d’approvisionnement.
Pour une usine canadienne, conserver certaines pièces localement peut réduire l’exposition aux délais d’importation. La quantité à stocker dépend cependant de la fréquence des défaillances, du coût d’immobilisation, du délai de remplacement et des conditions proposées par le fournisseur. Aucun stock optimal universel ne peut être déduit de ces seuls principes.
Le registre de maintenance assure la continuité entre les équipes. Chaque incident doit comporter au minimum l’équipement concerné, la date, la durée d’arrêt, les symptômes, la cause identifiée lorsqu’elle est établie, les pièces remplacées et les actions réalisées.
Les informations recueillies permettent ensuite de repérer des défaillances récurrentes, de suivre l’évolution des durées d’intervention et de réviser le programme préventif. Les données issues des capteurs peuvent compléter ce registre lorsqu’elles sont suffisamment fiables pour détecter une dégradation.
Les inspections et essais périodiques contribuent également à vérifier le bon fonctionnement des dispositifs de sécurité. Les comptes rendus doivent rester accessibles aux personnes autorisées et permettre de retracer les interventions importantes.
La maintenance organisée ne supprime pas toutes les pannes. Elle vise plutôt à réduire les incidents évitables, améliorer les diagnostics et permettre un retour en service maîtrisé lorsque survient un défaut.
La prochaine action utile consiste à réunir les responsables de production, de maintenance et des opérations autour d’un relevé commun des arrêts et des contraintes, puis à sélectionner un premier processus pouvant faire l’objet d’une évaluation technique et économique documentée.
L’automatisation industrielle signifie-t-elle nécessairement remplacer les employés ?
Non. L’automatisation peut modifier les fonctions plutôt que supprimer systématiquement des postes. Certaines tâches d’exécution sont transférées aux équipements, tandis que les besoins de supervision, de programmation, de contrôle qualité et de maintenance évoluent. Les effets sur l’emploi dépendent des investissements, des volumes de production, des compétences disponibles et des décisions organisationnelles propres à chaque entreprise.
Une PME canadienne doit-elle commencer par un robot ou par un logiciel de gestion ?
Le choix dépend du problème à résoudre. Si les opérations souffrent d’erreurs de données, de planification ou de suivi des stocks, l’amélioration des systèmes de gestion peut constituer une priorité. Si un poste répétitif et stable limite effectivement le débit, une cellule robotisée peut être étudiée. La cartographie des processus permet de déterminer la séquence d’investissement la plus pertinente.
Quelle différence existe-t-il entre robotisation et automatisation industrielle ?
La robotisation correspond à l’utilisation de robots pour réaliser certaines opérations. L’automatisation industrielle est plus large : elle englobe également les convoyeurs, les automates programmables, les systèmes de contrôle et la coordination numérique des équipements. Une usine peut donc automatiser plusieurs opérations sans employer de bras robotique.
Comment savoir si un projet d’automatisation a réellement amélioré la productivité ?
Il faut comparer les performances avant et après le déploiement, en tenant compte des variations de produits et de volumes. Le débit réellement obtenu, les délais de production, la disponibilité, les rebuts, les encours et les interventions humaines permettent d’évaluer le résultat. La cadence nominale du nouvel équipement ne suffit pas à établir un gain de productivité global.
Quels éléments vérifier chez un fournisseur de systèmes automatisés au Canada ?
L’entreprise devrait examiner les références techniques pertinentes, la compatibilité avec ses systèmes, les modalités de formation, la disponibilité des pièces, les engagements d’assistance et les responsabilités de maintenance. Les exigences de sécurité et les obligations applicables dans la province concernée doivent également être clarifiées avant l’installation. Les conditions doivent être documentées contractuellement lorsque cela est approprié.