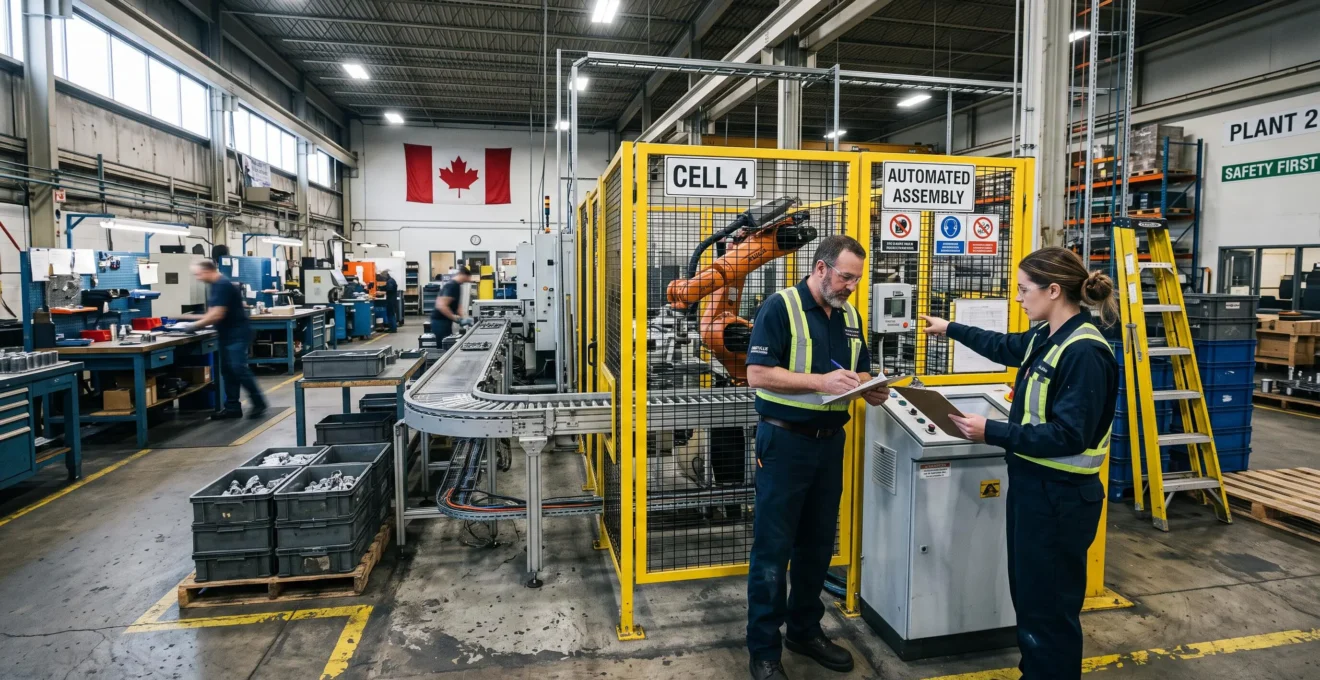
Un système automatisé peut respecter toutes ses spécifications techniques et néanmoins perturber une usine. Une cellule robotisée plus rapide que le poste qu’elle remplace risque de saturer la manutention en aval, tandis qu’une installation insuffisamment préparée peut multiplier les arrêts, les reprises manuelles et les interventions de maintenance.
Pour intégrer une nouvelle technologie sans désorganiser les opérations, il faut traiter l’automatisation comme une transformation du processus complet, et non comme le simple remplacement d’une tâche humaine par une machine. Cela implique de mesurer les flux existants, de vérifier les interfaces, de préparer les équipes et de prévoir les situations dégradées avant le démarrage.
Dans un environnement manufacturier canadien, la démarche doit également tenir compte des exigences applicables en matière de sécurité des machines et des capacités réelles de soutien technique. Le choix d’un équipement, aussi performant soit-il, ne remplace ni l’analyse des risques ni la préparation organisationnelle.
Les conditions d’une intégration industrielle maîtrisée
- Stabiliser les processus et mesurer la performance de la ligne complète avant d’automatiser un poste.
- Préparer les interfaces techniques, les responsabilités humaines, la sécurité et les procédures de reprise.
- Valider une cellule pilote dans des conditions représentatives avant d’étendre progressivement le déploiement.
- Pourquoi un système automatisé performant peut-il produire de mauvais résultats après son installation ?
- Comment préparer un atelier avant l’installation d’un nouveau système automatisé ?
- Solution standard ou système sur mesure : que choisir pour un processus répétitif ?
- Les points de défaillance à identifier avant de confier une opération critique à l’automatisation
- Quand élargir un projet pilote d’automatisation à l’ensemble d’une ligne de production ?
- Comment repérer les opérations manufactureries qui se prêtent réellement à l’automatisation ?
- Préventive ou conditionnelle : quelle maintenance convient à un robot fortement sollicité ?
- Comment utiliser l’analyse de données pour améliorer les décisions d’une organisation ?
Pourquoi un système automatisé performant peut-il produire de mauvais résultats après son installation ?
Un système automatisé performant peut produire de mauvais résultats lorsque sa cadence, ses exigences d’alimentation ou ses conditions de fonctionnement ne correspondent pas aux capacités des opérations voisines. La machine fonctionne correctement, mais les attentes, les stocks intermédiaires, les défauts ou les interruptions augmentent. La performance doit donc être évaluée à l’échelle du flux complet.
La vitesse nominale d’une cellule ne représente qu’une partie du résultat industriel. Il faut également considérer sa disponibilité réelle, la régularité des approvisionnements, la qualité des pièces entrantes et la capacité des opérations suivantes à absorber sa production.
Un phénomène fréquent est le déplacement du goulot d’étranglement. Lorsqu’un poste jusque-là limitant devient plus rapide, la contrainte peut se transférer vers l’inspection, l’emballage ou la manutention. L’amélioration locale ne garantit alors aucune augmentation du débit global.
La Banque de développement du Canada illustre ce mécanisme dans ses recommandations sur l’optimisation des processus avant automatisation. Elle souligne notamment que des capacités inégales entre postes peuvent entraîner de l’attente et de la surproduction.
Exemple hypothétique : une cellule plus rapide que son environnement
Une cellule automatisée peut traiter 120 pièces par heure, mais le poste d’emballage suivant ne peut en absorber que 90. Si ces capacités restent constantes, l’accumulation théorique atteint 30 pièces par heure avant l’emballage, hors interruptions et ajustements de production.
Augmenter davantage la vitesse du robot ne résout pas ce déséquilibre. Il faut agir sur la capacité aval, la régulation du flux ou l’organisation des ressources.
Les résultats décevants peuvent également découler d’une phase de rodage. Les opérateurs découvrent les nouvelles séquences, les réglages se stabilisent et certaines données de référence doivent être corrigées. Ces difficultés temporaires doivent être distinguées des défauts structurels d’intégration.
Pour établir cette distinction, comparer les arrêts et les temps de cycle sur plusieurs périodes représentatives. Une amélioration progressive après correction des réglages suggère un rodage encore actif. Des blocages récurrents aux mêmes interfaces, malgré des ajustements, indiquent plutôt une incompatibilité durable à examiner.
Enfin, l’automatisation ne corrige pas spontanément les données d’entrée erronées. Un ordre de fabrication incorrect, une mauvaise identification de pièce ou un paramètre de recette inadapté peut être reproduit systématiquement par un équipement fiable.
Ce diagnostic doit précéder toute décision d’accélération ou de remplacement de l’équipement. Il conduit naturellement à une question préalable : l’atelier était-il suffisamment préparé pour accueillir cette nouvelle capacité ?
Comment préparer un atelier avant l’installation d’un nouveau système automatisé ?
Préparer un atelier consiste à vérifier simultanément la stabilité du processus, la circulation des matières, les infrastructures techniques et les compétences disponibles. Avant l’installation, il faut documenter les opérations actuelles, identifier les contraintes physiques, évaluer les risques et attribuer les responsabilités. Cette préparation limite les modifications improvisées pendant le démarrage.
La première étape consiste à observer le processus existant dans ses conditions habituelles, y compris lorsque les produits, les équipes ou les volumes changent. Une procédure manuelle qui varie selon l’opérateur ne peut pas être transposée directement en séquence automatisée sans clarifier ses règles.
La standardisation ne signifie pas supprimer toute flexibilité. Elle consiste à définir ce qui doit rester constant et ce qui peut varier dans des limites connues : ordre des opérations, tolérances, critères qualité, identification des produits et conditions d’arrêt.
Un audit de préparation peut être organisé autour de quatre volets complémentaires :
- Processus : répétabilité des gestes, fréquence des exceptions, exigences qualité, volumes et temps de cycle.
- Flux et implantation : alimentation des machines, circulation des personnes, zones de stockage temporaire, évacuation des pièces et accessibilité.
- Infrastructures et données : alimentation électrique, air comprimé si nécessaire, communication industrielle, fiabilité des références produit et échanges avec les logiciels existants.
- Organisation humaine : répartition des tâches, formation, niveaux d’habilitation, maintenance, contrôles qualité et conduite en situation dégradée.
Les contraintes physiques doivent être vérifiées sur place. Un équipement peut entrer dans l’espace prévu sans laisser un dégagement suffisant pour remplacer un composant, accéder à une armoire ou effectuer une intervention sécurisée. Les plans d’implantation doivent donc représenter les espaces d’exploitation et de maintenance, et pas seulement l’encombrement des machines.
Au Canada, la sécurité doit être examinée selon la province ou le territoire, l’activité et les caractéristiques de l’installation. Le Centre canadien d’hygiène et de sécurité au travail présente dans sa fiche sur la sécurité des robots industriels et collaboratifs une approche d’évaluation des risques fondée sur les tâches, les interactions humaines et les conditions d’exploitation.
Les référentiels techniques pertinents, les dispositifs de protection et les obligations applicables doivent être confirmés pour l’installation concernée. Une norme mentionnée dans une publication institutionnelle ne constitue pas, à elle seule, la preuve de son applicabilité juridique ou de l’édition à utiliser.
Checklist de préparation avant l’installation d’une cellule automatisée
- Cartographier les opérations actuelles et leurs exceptions ; produire un schéma du flux validé par la production.
- Mesurer les capacités et les temps de cycle des postes voisins ; établir un relevé de référence exploitable pour les essais.
- Vérifier l’implantation, les raccordements et les accès de maintenance ; faire approuver un plan d’installation annoté.
- Évaluer les dangers avec les personnes compétentes ; formaliser l’analyse des risques et les mesures de protection à vérifier.
- Définir les responsabilités, les formations et les conditions de démarrage ; valider une matrice des rôles et un protocole d’essais.
Il faut également intégrer une période d’apprentissage dans l’organisation de la production, sans présumer sa durée. Lorsque l’atelier est prêt, le prochain arbitrage porte sur la nature de la solution à intégrer.
Solution standard ou système sur mesure : que choisir pour un processus répétitif ?
Pour un processus répétitif et suffisamment stable, une solution standard ou modulaire constitue généralement un premier choix à évaluer. Le sur mesure devient pertinent lorsque les caractéristiques du produit, les contraintes d’implantation ou les interfaces rendent les solutions existantes insuffisantes. La décision doit reposer sur le coût total de possession et la capacité réelle de maintenance.
La répétitivité facilite l’automatisation, mais ne justifie pas automatiquement une machine développée spécifiquement pour l’entreprise. Une cellule standard bien configurée peut répondre à un besoin de manutention, d’alimentation ou d’assemblage sans imposer une architecture propriétaire complète.
Trois options méritent d’être comparées : la solution standard, le standard configurable ou modulaire et le système sur mesure. Cette distinction permet d’éviter une opposition trop simple entre un équipement générique et un projet entièrement personnalisé.
| Critère | Standard ou modulaire | Sur mesure |
|---|---|---|
| Stabilité du produit | Adapté aux références et variations prévues par la configuration. | Intéressant pour des caractéristiques particulières non prises en charge. |
| Volume de production | Solution à étudier lorsque la capacité disponible correspond à la demande. | Peut se justifier par une cadence ou une contrainte de processus spécifique. |
| Implantation | Exige une compatibilité avec l’espace et les interfaces existantes. | Permet une adaptation particulière, au prix d’une conception supplémentaire. |
| Maintenance | Possibilité de composants et de compétences plus largement disponibles, à vérifier. | Risque de dépendance envers des pièces, logiciels ou savoir-faire spécialisés. |
| Évolution | Extension possible selon les modules et les interfaces prévus. | Modification dépendant de l’architecture conçue et des droits d’accès techniques. |
| Coût global | Inclut intégration, formation, entretien et éventuelles licences. | Inclut aussi ingénierie, validation, documentation et soutien spécifique. |
Le coût total de possession doit intégrer les dépenses de fonctionnement et les conséquences prévisibles des indisponibilités, et non seulement le prix d’achat. Une machine moins chère peut devenir plus contraignante si les pièces nécessaires sont difficiles à obtenir ou si chaque modification exige une intervention externe.
La BDC recommande, dans son analyse des erreurs fréquentes des projets d’automatisation, de comparer les fournisseurs selon plusieurs dimensions, notamment la qualité, le service après-vente, la proximité de l’intégrateur et la compatibilité avec les systèmes existants.
Dans une usine canadienne située loin des principaux centres de services, il est particulièrement utile de demander les conditions réelles d’approvisionnement, l’accès aux sauvegardes, la documentation des programmes et la disponibilité des compétences locales. Ces éléments doivent être vérifiés auprès des fournisseurs concernés, sans supposer qu’une catégorie de solution garantit à elle seule un meilleur soutien.
Le standard modulaire constitue souvent une option intermédiaire intéressante. Il permet de commencer avec un périmètre réduit, puis d’ajouter certaines fonctions sans reconstruire toute la cellule, sous réserve que les interfaces et les possibilités d’évolution soient prévues dès le départ.
Le choix technique doit ensuite être confronté à un enjeu plus critique : que se passe-t-il lorsqu’un composant, une interface ou une procédure de reprise ne fonctionne plus comme prévu ?
Les points de défaillance à identifier avant de confier une opération critique à l’automatisation
Avant d’automatiser une opération critique, il faut identifier les pannes possibles, leurs effets sur les étapes suivantes et les moyens de maîtriser les conséquences. L’analyse doit couvrir les composants techniques, les interfaces, les interventions humaines et les procédures de reprise. Une opération ne devrait pas être confiée à une machine sans scénario de réaction adapté à ses défaillances prévisibles.
Une méthode pratique consiste à raisonner selon une analyse des modes de défaillance et de leurs effets. Pour chaque fonction, documenter ce qui peut échouer, comment l’anomalie devient détectable, quelles opérations seront affectées et quelles mesures de maîtrise sont disponibles.
Les points à examiner dépassent largement les pannes mécaniques :
- Défaillances techniques : capteurs désalignés, actionneurs bloqués, défauts de communication, pertes d’alimentation ou paramètres logiciels incorrects.
- Défaillances du flux : produits non conformes, approvisionnement irrégulier, accumulation en sortie ou défaut de synchronisation avec un convoyeur.
- Défaillances d’interface humaine : alarmes ambiguës, instructions de dépannage incomprises, responsabilités imprécises et reprises mal exécutées.
- Dépendances organisationnelles : absence d’une personne compétente, indisponibilité d’une pièce critique ou impossibilité d’exploiter une solution de secours.
La perte progressive de compétence manuelle représente une dépendance supplémentaire. Lorsqu’une opération est automatisée durablement, les équipes peuvent ne plus être en mesure de l’exécuter sans assistance. Il convient de déterminer si un mode dégradé réaliste est nécessaire, possible et compatible avec les exigences de sécurité et de qualité.
Le maintien d’une procédure manuelle ne signifie pas qu’un opérateur peut contourner une protection ou intervenir dans une zone dangereuse. Toute solution de secours doit être évaluée et validée au regard des risques réels. Lorsque la reprise manuelle n’est pas sûre, l’arrêt maîtrisé peut constituer la seule option acceptable.
Avant la mise en service, des essais scénarisés permettent d’observer la réaction de l’organisation. Une pièce non conforme est-elle détectée ? L’opérateur comprend-il l’alarme ? La maintenance peut-elle identifier la cause ? Les conditions d’un redémarrage sûr sont-elles définies ?
Ces simulations doivent être conçues sans provoquer de situation dangereuse. Elles peuvent notamment combiner des vérifications de logique de commande, des essais encadrés et des exercices de procédure. Un arrêt d’urgence reste une fonction de protection : il ne remplace pas une procédure normale d’arrêt ou de redémarrage.
Une fois les risques maîtrisés et les essais validés, le dispositif peut être testé en fonctionnement réel. La question devient alors celle de son extension au reste de la ligne.
Quand élargir un projet pilote d’automatisation à l’ensemble d’une ligne de production ?
Un projet pilote peut être élargi lorsque ses résultats restent stables dans des conditions représentatives, que les anomalies sont maîtrisées et que les équipes peuvent exploiter et entretenir la cellule de manière fiable. La décision doit s’appuyer sur des critères définis avant les essais, et non uniquement sur une démonstration réussie ou une cadence ponctuellement élevée.
Un pilote réalisé sur une cellule isolée ne reproduit pas automatiquement le comportement d’une ligne complète. Dans un environnement contrôlé, l’alimentation peut être régulière, les produits sélectionnés et les ressources de maintenance immédiatement disponibles. Ces conditions ne correspondent pas toujours à l’exploitation quotidienne.
Pour évaluer la transférabilité, il faut examiner plusieurs dimensions :
- La stabilité des temps de cycle et de la qualité sur des périodes représentatives.
- La fréquence des interventions et des reprises manuelles.
- La capacité des équipes à résoudre les anomalies courantes.
- La variété des références et des conditions de production réellement testées.
- Les effets sur les stocks intermédiaires, les ressources partagées et les équipements voisins.
Ces critères doivent recevoir des seuils d’acceptation propres à l’entreprise, établis selon ses contraintes de production et de risque. Aucun taux universel de disponibilité ou de reprise manuelle ne permet, à lui seul, de déclarer tous les projets prêts au déploiement.
Une approche progressive est également proposée par la BDC dans ses recommandations sur l’automatisation dans l’industrie des plastiques et du caoutchouc, qui suggèrent de commencer par une cellule de travail avant d’envisager l’ensemble de la chaîne.
Cette recommandation sectorielle ne prouve pas qu’un pilote garantit le succès du déploiement. Elle fournit plutôt une manière de limiter le périmètre initial et d’observer les difficultés avant un engagement plus important.
La montée en charge peut être organisée poste par poste, avec des points de contrôle après chaque extension. À chaque étape, trois décisions doivent rester possibles : poursuivre si les critères sont satisfaits, corriger les anomalies observées ou suspendre l’extension lorsque les risques ne sont plus maîtrisés.
Une attention particulière doit être portée aux ressources communes. Deux cellules fonctionnant correctement séparément peuvent solliciter simultanément la même alimentation, le même système de manutention, les mêmes équipes ou la même capacité de stockage.
Cette logique de validation progressive suppose toutefois que les opérations sélectionnées soient réellement adaptées à l’automatisation. Toutes les tâches visibles ou coûteuses ne constituent pas de bonnes candidates.
Comment repérer les opérations manufactureries qui se prêtent réellement à l’automatisation ?
Les opérations manufacturières les plus adaptées à l’automatisation présentent généralement des gestes répétables, des entrées maîtrisées, des exigences de qualité définies et une demande suffisamment prévisible. Leur intérêt doit être apprécié à l’échelle du processus complet. Une tâche très répétitive peut rester une mauvaise candidate si les variations du produit ou les contraintes périphériques sont trop importantes.
Le repérage commence par une cartographie des opérations, des déplacements et des attentes. Avant de sélectionner une machine, il faut comprendre où se créent réellement les pertes de capacité, les efforts pénibles, les défauts et les reprises.
Une grille de priorisation peut retenir cinq critères :
- Répétitivité : fréquence des gestes et stabilité de leur séquence.
- Volume : quantité à traiter et régularité de la demande.
- Criticité qualité : sensibilité de l’opération aux écarts de positionnement, de dosage ou d’exécution.
- Pénibilité : manutentions, postures contraignantes et exposition aux tâches répétitives.
- Stabilité du produit : diversité des formats, qualité des pièces entrantes et fréquence des changements de référence.
Cette grille sert à structurer une décision, mais ne remplace pas l’étude de faisabilité. Une opération bien classée peut rester difficile à automatiser si les pièces sont mal présentées, si les tolérances ne sont pas maîtrisées ou si les interfaces nécessitent une adaptation disproportionnée.
Les opérations à forte variabilité exigent une attention particulière. Lorsqu’un produit change fréquemment de forme, de dimension ou de comportement, le temps nécessaire aux réglages et aux changements de série peut réduire les gains attendus.
De même, les tâches qui mobilisent un jugement humain complexe ou la gestion d’exceptions nombreuses peuvent nécessiter une automatisation partielle plutôt qu’une substitution complète.
Une piste consiste à isoler une tâche au sein d’une opération plus large : alimentation de pièces, transfert entre postes, inspection de caractéristiques définies ou évacuation des produits finis. L’opérateur conserve alors les activités qui nécessitent de l’adaptation ou une décision contextualisée.
Exemple hypothétique : automatiser une partie du poste
Dans un atelier produisant plusieurs variantes de petites pièces, l’assemblage final exige des ajustements fréquents. Plutôt que robotiser l’ensemble de l’opération, l’entreprise envisage d’automatiser l’alimentation et le transfert des composants.
Cette option pourrait réduire certaines manutentions sans imposer une programmation spécifique pour chaque variante. Sa pertinence resterait à confirmer par des essais de cadence, de qualité et de sécurité.
Il faut enfin tenir compte des interactions en amont. Une machine de contrôle automatique ne fonctionnera pas correctement si les pièces arrivent sans orientation reproductible ou avec des références incohérentes. La préparation du flux peut être plus déterminante que la sophistication du système retenu.
Cette sélection doit aussi intégrer les besoins d’entretien futurs. Plus l’équipement devient indispensable au processus, plus sa disponibilité et sa maintenabilité influencent la performance de l’ensemble.
Préventive ou conditionnelle : quelle maintenance convient à un robot fortement sollicité ?
Pour un robot industriel fortement sollicité, une maintenance hybride constitue souvent une approche à examiner : conserver les interventions préventives prescrites et compléter ce programme par une surveillance conditionnelle des composants critiques. Cette combinaison permet de tenir compte de l’usure attendue et de l’état réel de l’équipement, à condition de disposer de mesures fiables et de compétences pour les interpréter.
La maintenance préventive systématique repose sur des échéances définies, notamment selon le temps écoulé, les heures de fonctionnement ou les cycles réalisés. Elle convient aux contrôles et remplacements prévus par les instructions applicables du fabricant.
La maintenance conditionnelle, quant à elle, déclenche ou adapte les interventions selon des indicateurs d’état : vibrations, températures, consommations électriques, jeux mécaniques ou autres paramètres pertinents pour les organes surveillés.
L’une n’exclut pas l’autre. Les données de condition ne doivent pas servir à repousser arbitrairement une opération de sécurité ou une prescription obligatoire. Inversement, suivre uniquement un calendrier peut laisser certaines dégradations apparaître entre deux contrôles.
La surveillance conditionnelle devient particulièrement intéressante lorsque la défaillance d’un composant peut immobiliser plusieurs postes. Encore faut-il que le paramètre mesuré fournisse une information exploitable sur la dégradation recherchée.
Un signal vibratoire anormal n’identifie pas nécessairement, à lui seul, une cause de panne. Les conditions de charge, la vitesse, la répétabilité des mesures et l’historique de la machine doivent être pris en compte avant de conclure.
Une organisation peut commencer par documenter les pannes et les interventions observées, puis sélectionner les organes où une mesure supplémentaire apporte une véritable capacité de diagnostic. Les intervalles d’intervention peuvent ensuite être réévalués dans le cadre des recommandations du constructeur et des exigences applicables.
Au Canada, les délais d’obtention des pièces et la disponibilité des techniciens spécialisés doivent également être considérés selon le site. Détecter une usure plus tôt ne suffit pas si aucune intervention n’est possible avant la défaillance du composant.
La maintenance conditionnelle exige donc un circuit de décision complet : mesure, interprétation, seuil d’alerte adapté, planification de l’intervention et vérification du résultat. Sans cette organisation, les capteurs peuvent produire des alertes supplémentaires sans améliorer la disponibilité.
Les données recueillies par la maintenance peuvent enfin contribuer à une vision plus large du fonctionnement industriel, à condition d’être reliées aux décisions de production, de qualité et d’organisation.
À retenir avant de piloter l’automatisation par les données
- Un indicateur n’est utile que s’il répond à une question opérationnelle et déclenche une décision définie.
- Les performances d’une machine doivent être interprétées avec les données des postes amont et aval.
- La qualité des données, leurs conditions de collecte et la responsabilité de leur exploitation doivent être établies avant de multiplier les tableaux de bord.
Comment utiliser l’analyse de données pour améliorer les décisions d’une organisation ?
L’analyse de données améliore les décisions lorsque les informations issues des équipements sont fiables, contextualisées et reliées à des actions concrètes. Pour un système automatisé, les arrêts, les temps de cycle, les défauts et les alertes permettent de comprendre les écarts de performance. Leur utilité dépend toutefois des questions posées, des responsabilités et des décisions effectivement prises.
Les machines connectées peuvent produire des relevés nombreux : états de fonctionnement, comptages, alarmes, consommations, historique des cycles et résultats de contrôles. Cette disponibilité ne garantit pas une meilleure gestion si les données sont incomplètes, contradictoires ou présentées sans contexte.
L’exploitation peut être organisée selon quatre niveaux complémentaires :
- Décrire : constater les volumes, les arrêts et les défauts observés.
- Diagnostiquer : rechercher les causes possibles des écarts et les confronter aux observations de terrain.
- Prédire : estimer une évolution future lorsque l’historique et la qualité des données le permettent.
- Prescrire : comparer les actions possibles selon leurs conséquences, contraintes et risques.
Le passage d’un niveau à l’autre demande davantage que des outils informatiques. Une prédiction doit être évaluée sur des données adaptées à son usage ; une recommandation doit tenir compte des contraintes de sécurité, de qualité et d’exploitation.
Un exemple hypothétique illustre cette distinction : si les arrêts d’une cellule augmentent pendant certaines équipes, le constat descriptif ne démontre pas que ces équipes provoquent les incidents. Les références produites, les conditions d’alimentation, les changements de série ou la charge de travail peuvent également expliquer l’écart.
Il faut également éviter l’optimisation isolée des indicateurs. Réduire le temps de cycle d’un robot peut sembler positif alors que les stocks intermédiaires, les rebuts ou les attentes augmentent ailleurs. Les décisions doivent intégrer des mesures de performance globale adaptées aux objectifs de l’usine.
Enfin, chaque indicateur important doit être associé à une responsabilité : qui le vérifie, à quelle fréquence, selon quelles conditions et pour décider quoi ? Une alerte sans responsable identifié reste une information, pas une action corrective.
Un tableau de bord utile peut ainsi distinguer les signaux qui exigent une réaction immédiate, les tendances à examiner lors d’une réunion de production et les analyses nécessaires aux décisions d’investissement. Les règles d’interprétation doivent être documentées pour éviter que des équipes différentes tirent des conclusions opposées des mêmes données.
La prochaine action consiste à choisir une opération représentative, relever ses indicateurs actuels et réunir production, maintenance, qualité et prévention pour définir les conditions d’une intégration réussie. Ce travail fournit une base concrète pour décider quoi automatiser, comment le tester et à quel moment étendre le système.
Peut-on installer un équipement automatisé sans interrompre la production ?
Certaines préparations et certains travaux peuvent être organisés en parallèle des opérations existantes, selon l’implantation et les risques. Cependant, les raccordements, essais de sécurité, modifications d’interfaces et mises en service peuvent nécessiter des arrêts planifiés. La possibilité d’une installation sans interruption complète doit être évaluée au cas par cas.
Qui doit participer à la préparation d’un projet d’automatisation industrielle ?
La préparation doit associer les responsables de production, les opérateurs concernés, la maintenance, la qualité, les personnes compétentes en santé et sécurité au travail ainsi que l’intégrateur. Les responsabilités doivent être clairement attribuées pour la conception, les essais, la formation, la validation et les interventions après installation.
Comment déterminer si un ancien équipement peut communiquer avec une nouvelle cellule automatisée ?
Il faut inventorier les interfaces disponibles, les signaux échangés, les protocoles de communication, les contraintes de synchronisation et les exigences de sécurité. Une compatibilité annoncée ne suffit pas : des essais d’échange, de gestion des erreurs et de reprise doivent confirmer le fonctionnement réel de l’ensemble.
Quels documents conserver après la mise en service d’un système automatisé ?
La documentation utile comprend notamment les plans et configurations à jour, les analyses de risques, les instructions d’exploitation et de maintenance, les procédures d’arrêt et de reprise, les résultats d’essais, les dossiers de formation et les sauvegardes nécessaires. Les documents réglementairement exigés doivent être déterminés selon l’installation et la juridiction applicable.
Comment éviter qu’un nouveau système automatisé rende l’entreprise trop dépendante de son fournisseur ?
Avant l’achat, il convient de préciser contractuellement l’accès à la documentation, aux sauvegardes, aux logiciels nécessaires, aux pièces de rechange et à l’assistance technique. La capacité des équipes internes à effectuer les interventions autorisées et la disponibilité de ressources locales constituent également des critères de sélection importants.